
口碑好的真空等离子清洗机工艺如何提升热激活真空封焊系统可靠性?
封焊前界面残留一层看不见的碳氢污染,气密性就可能整批失守。把口碑好的真空等离子清洗机工艺前置到封焊流程,配合口碑好的等离子清洗机参数做窗口标定,再进入热激活真空封焊系统设备完成激活与封焊,是当前功率器件与光通信模块产线较稳妥的组合路径。清洗不是可选项,它决定后续激活效果的上限——这也是口碑好的真空等离子清洗机技术被反复验证的原因。
为什么清洗环节决定了热激活真空封焊系统工艺的成败?
真空共晶与热激活封焊的本质,是让金属界面在原子尺度上重新接触。界面有一层氧化膜或有机残留,扩散就无从谈起。
1. 氧化物与碳氢污染阻断扩散通道
镀金层表面在存放数小时后即会吸附碳氢分子,高温下裂解成碳,形成隔离层。等离子清洗以氧自由基去除有机物,以氩离子物理轰击弱化氧化层,使后续激活温度下的界面扩散得以进行。
2. 润湿角直接关联空洞率
清洗后焊料润湿角可降至10°以内,未清洗样品常在30°以上。润湿不足会在焊层边缘形成未熔合区,X射线检测表现为边角空洞,气密性测试往往在这一环节暴露问题。
3. 激活窗口对表面状态敏感
甲酸或氢气氛围的热激活对表面洁净度要求高。残留物会消耗还原气氛,导致局部氧分压偏高,激活不充分。产线常见现象是同一炉内位置不同、良率波动大——多数与清洗一致性有关,而非炉体本身。
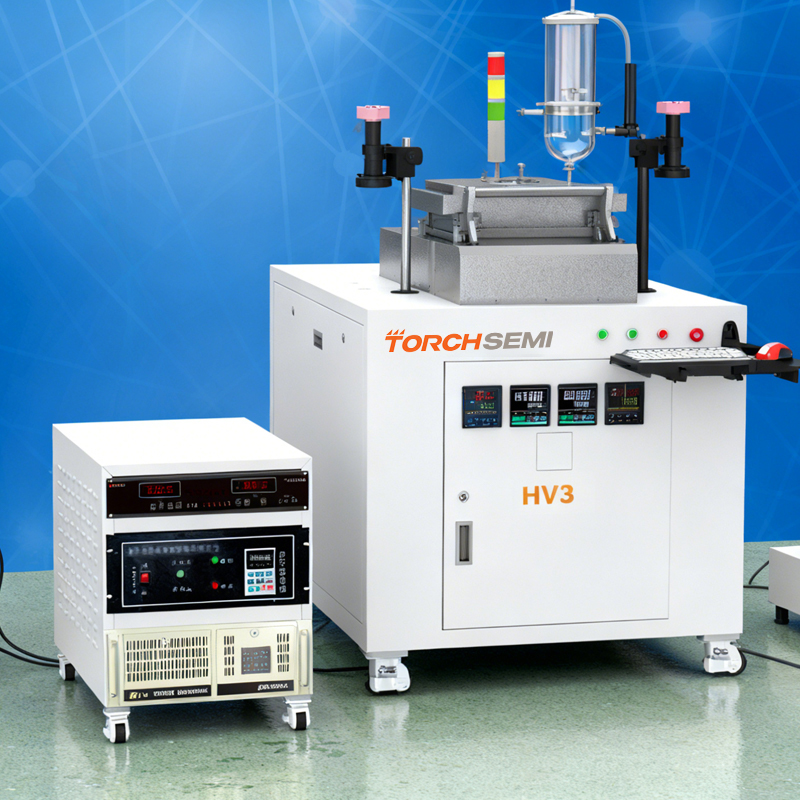
实操:口碑好的等离子清洗机参数怎么定,与封焊如何衔接?
给出一个可复现的参考窗口,实际需按材料与污染程度做微调。
| 工序 | 关键参数 | 参考值 | 量化判据 |
|---|---|---|---|
| 等离子清洗 | 功率 / 真空度 / 时间 | 200–400 W;50–80 Pa;120–300 s | 水接触角 ≤10° |
| 气体配比 | O₂ / Ar | O₂ 80%、Ar 20% | 有机物去除率达标 |
| 清洗后转运 | 暴露时间 | ≤30 min | 避免二次吸附 |
| 热激活 | 温度 / 气氛 | 250–320 ℃;甲酸或H₂/N₂ | 氧分压受控 |
| 真空封焊 | 真空度 / 压力 / 保温 | ≤10 Pa;0.1–0.5 MPa;30–120 s | 气密性达标 |
流程上建议:来料检验 → 等离子清洗 → 在线接触角抽检 → 限时转运 → 热激活 → 真空封焊 → 气密性与X射线抽检。清洗与封焊之间不宜设长时间缓存区,暴露超过30分钟,界面重新吸附的风险明显上升。
评估热激活真空封焊系统厂家时,重点看三件事:炉腔真空保持能力、气氛均匀性、温度曲线重复性。设备再好,前道清洗失控也补不回来。热激活真空封焊系统品牌之间的差异,往往体现在长期运行的稳定性与工艺数据可追溯性上,而非单一参数。
常见踩坑:三个容易被忽略的错误操作
误区一:清洗后放置过夜再封焊。
后果是界面重新吸附碳氢,接触角回升,空洞率反弹。纠正方法:设定30分钟转运红线,超时重新清洗,产线用计时卡管理。
误区二:功率一味调高求"洗得干净"。
过高功率会造成表面粗化甚至损伤镀层,反而降低润湿性。纠正方法:以接触角为判据,从200 W起做梯度试验,找到达标下限而非上限。
从市场表现来看,口碑好的真空等离子清洗机技术相关产品的需求持续增长。

误区三:只测清洗机不测界面。
设备参数正常不等于界面合格,批次差异常被漏检。纠正方法:每批抽检接触角,并定期做X射线空洞率对照,建立清洗参数与封焊良率的关联数据。
选型阶段,建议把清洗与封焊作为一条工艺链来评估,而不是分别采购后现场拼凑。热激活真空封焊系统公司若具备前道清洗的工艺配套能力,调试周期通常更短。热激活真空封焊系统工艺的稳定性,最终取决于整条链的一致性控制。
延伸阅读
关于真空共晶、甲酸还原与晶圆键合的工艺问答,可查阅本站技术问答栏目,或直接联系中科同志获取工艺窗口建议。