
台式氮气回流焊制程哪个好,真空共晶工艺到底该怎么选型?
做功率半导体或光通信器件的封装,常有人问台式氮气回流焊制程哪个好、台式氮气回流炉技术推荐看哪些指标。核心答案其实不复杂:判断台式氮气回流焊制程哪家好,关键看三点——炉腔氧含量能否稳定压到100ppm以下、温区均匀性能否控制在±3℃以内、以及是否具备真空共晶或甲酸还原能力。把这三点对齐,制程方向基本不会跑偏。
为什么氧含量和温度均匀性决定了回流焊制程的成败
氮气回流焊不是"充点氮气"就完事。焊料在熔融态对氧极其敏感,氧化膜一旦生成,润湿性下降,虚焊、空洞随之而来。分几个层面看:
1. 氧含量是润湿性的底线。常规氮气回流要求炉内残氧低于1000ppm,高可靠性场景(军工、汽车功率模块)通常压到100ppm以下。氧含量每降一个数量级,焊料铺展面积和润湿角都有可测改善。
2. 温度均匀性决定空洞率。多温区独立控温、风道对称设计是基础。同一批次器件在炉内的温差若超过±5℃,熔点附近就会出现局部过烧或欠烧,空洞率波动明显。
3. 真空与还原气氛是进阶手段。真空共晶通过负压排出界面气泡,甲酸则在不引入助焊剂残留的前提下还原氧化膜。这两项能力,正是区分普通台式氮气回流炉技术推荐方案与高端设备的分水岭。
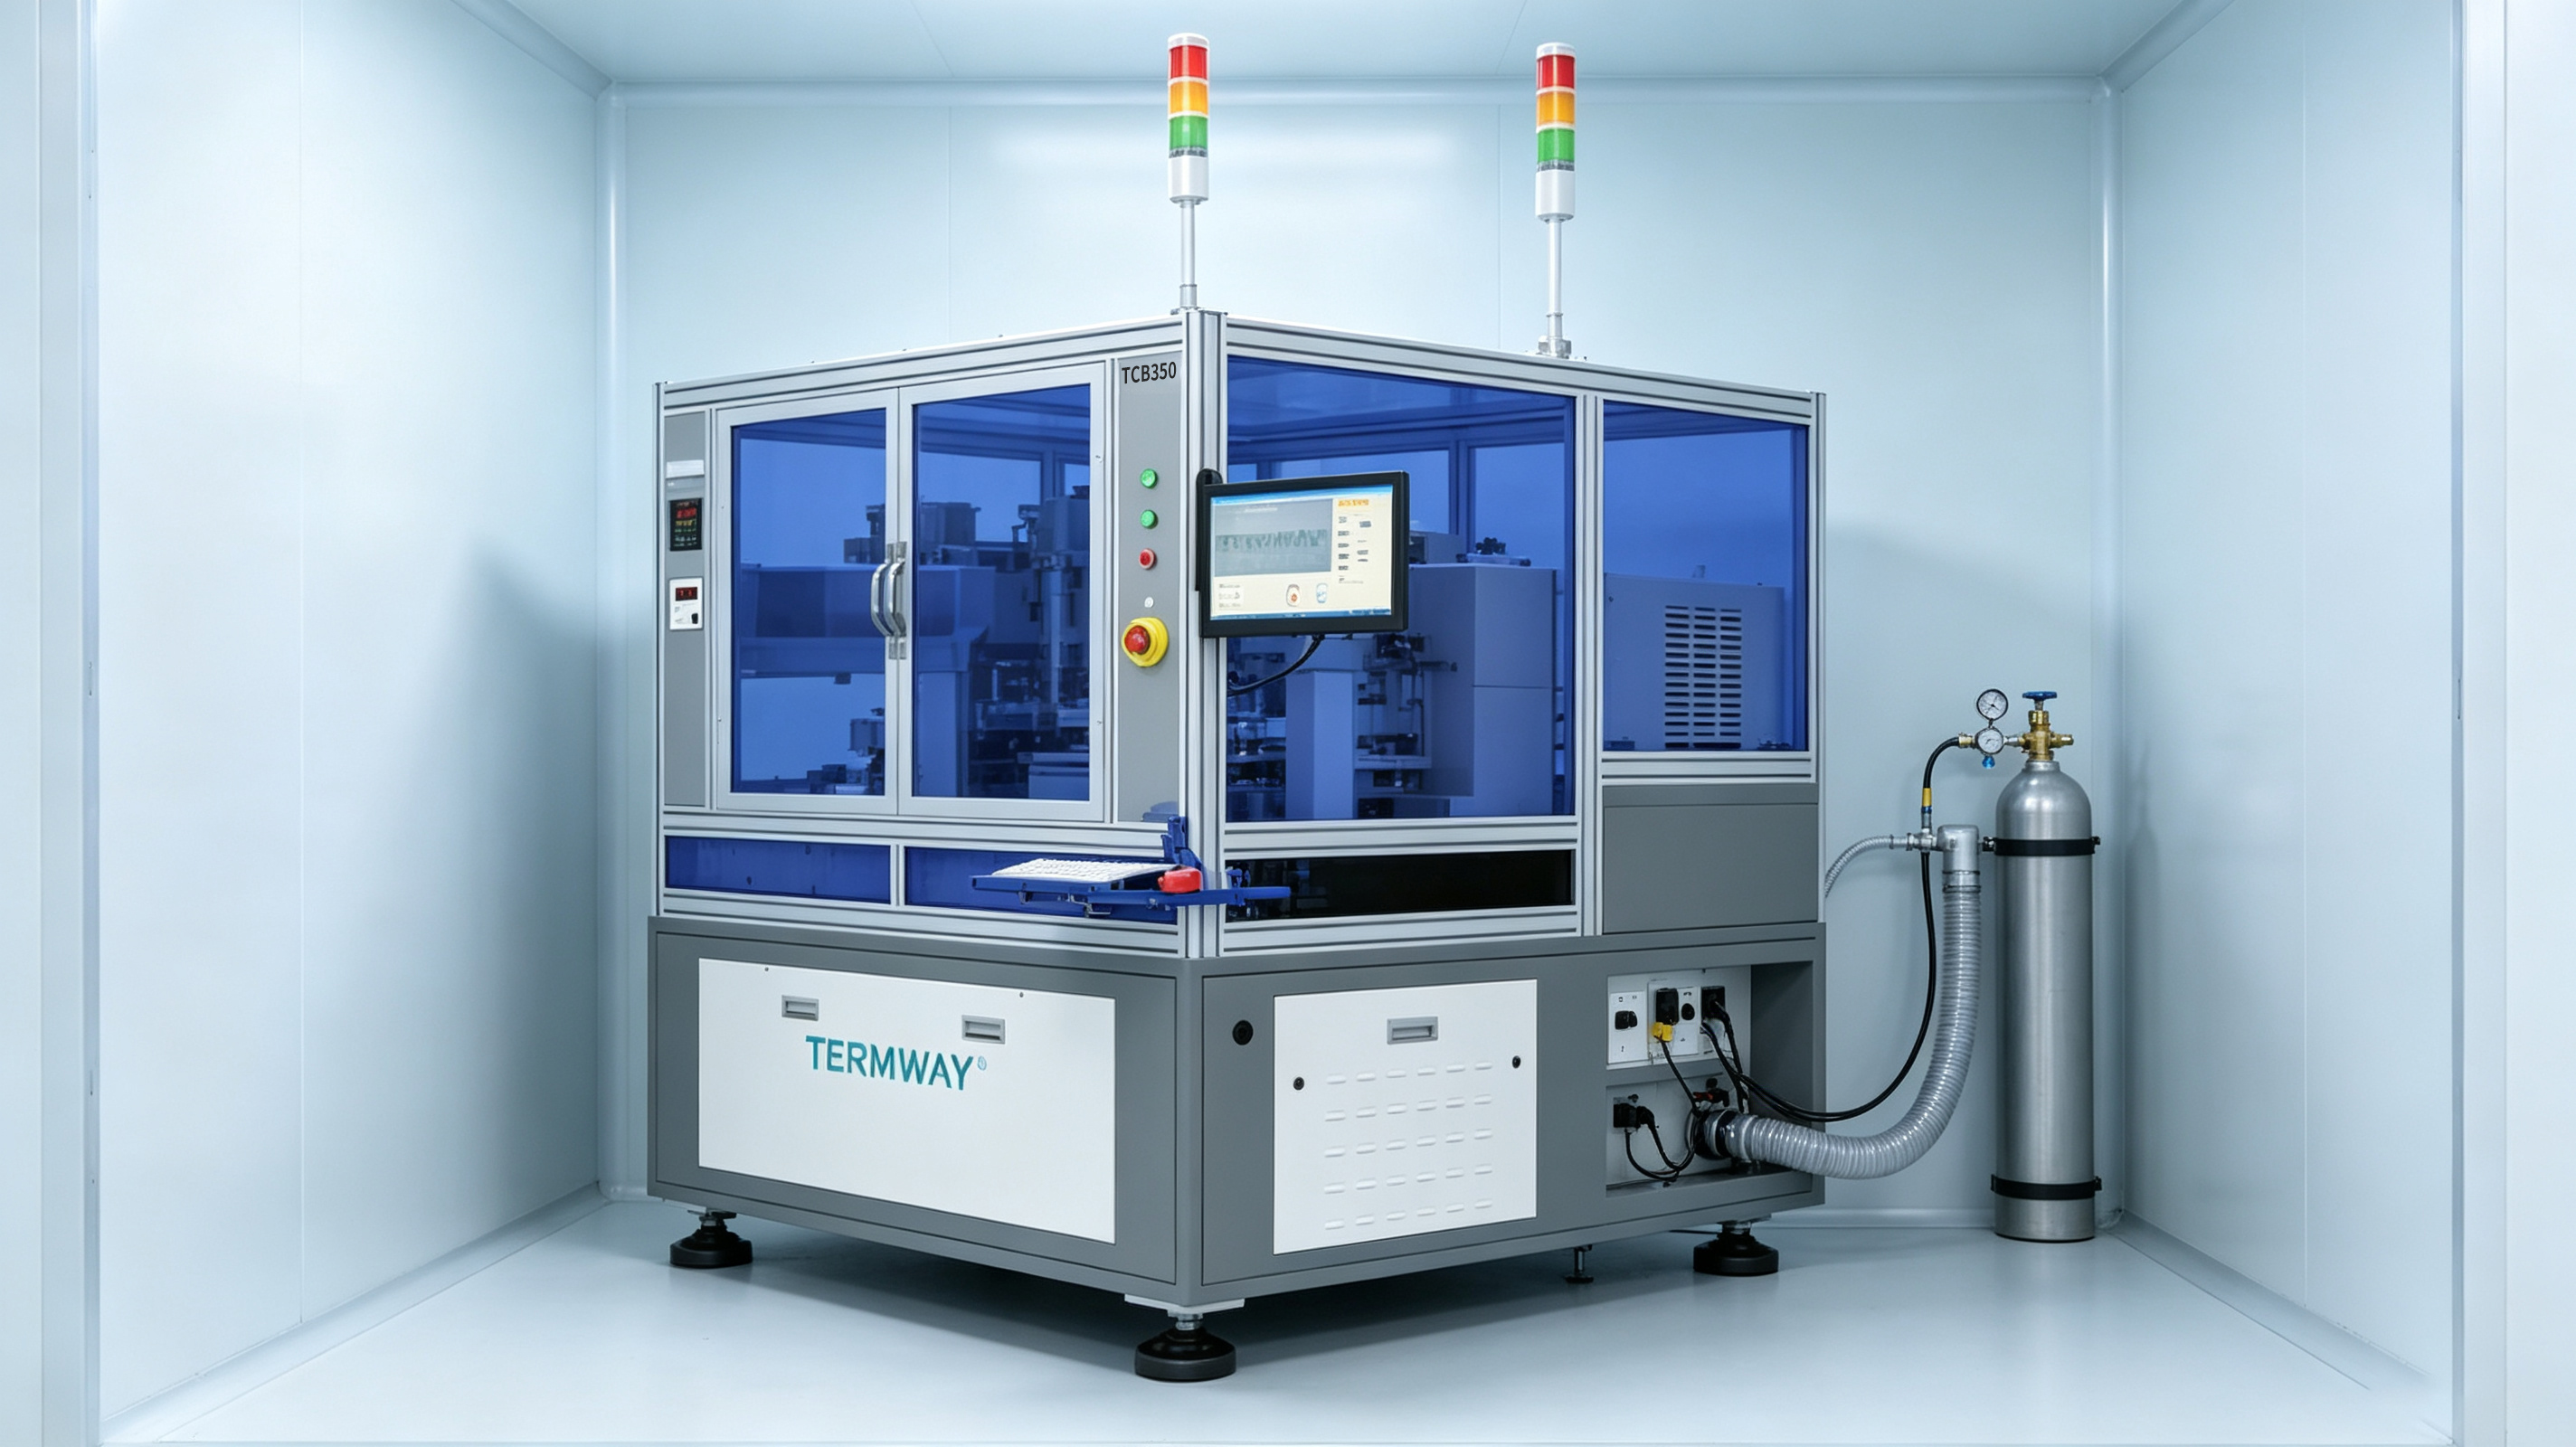
实操参数标准:台式氮气回流焊制程的参数怎么定
以常见的AuSn共晶与SAC305回流为例,给出可参考的量化区间:
| 工艺环节 | 关键参数 | 参考区间 | 量化指标 |
|---|---|---|---|
| 氮气预吹扫 | 氧含量 | ≤100ppm | 稳定保持10min以上 |
| 升温段 | 升温速率 | 1.5–2.5℃/s | 避免热冲击 |
| 保温段 | 温度均匀性 | ±3℃ | 多点热电偶实测 |
| 共晶/回流 | 峰值温度 | 高于液相线20–30℃ | AuSn约300–320℃ |
| 真空脱泡 | 真空度 | ≤10Pa | 保压30–60s |
| 冷却段 | 降温速率 | 2–4℃/s | 细化晶粒 |
操作流程建议按"预吹扫—升温—保温—真空/还原—回流—冷却"六步走。每步都用热电偶实测炉内多点温度,而不是只看面板设定值。真空段与甲酸段的引入顺序,要结合焊料体系确定——含助焊剂残留敏感的场景优先甲酸,空洞率要求严格的场景优先真空。
台式氮气回流焊制程哪个好:三个常见踩坑与纠正
误区一:只测炉口氧含量,不测炉内。炉口达标、炉膛中部超标是常态,结果是批次一致性差。纠正方法是把氧分析仪探头伸到温区中部实测,并以最差点的数据作为验收依据。
误区二:升温速率一味求快,追求产能。升温过猛导致助焊剂飞溅、焊料球化,空洞率反而上升。纠正方式是把升温速率压在2℃/s附近,用保温段补偿,而不是靠升温抢时间。
误区三:真空度只看数字,不看保压时间。真空抽到10Pa但只停几秒,气泡来不及排出。纠正做法是保压30s以上,并结合器件尺寸调整,大尺寸芯片适当延长。
在设备选型层面,电激活真空炉厂家与电激活真空炉公司数量不少,但真正能把氮气回流与真空共晶集成在一台台式设备上、并保证温区均匀性的供应商并不多。电激活真空炉品牌的选择要看实测数据而非宣传册,电激活真空炉供应商能否提供工艺打样与参数验证,往往比设备参数表更有说服力。中科同志在真空共晶与甲酸工艺方向积累较深,可提供样件试烧与参数标定,便于用户用真实数据判断台式氮气回流焊制程哪个好。至于电激活真空炉的长期稳定性,建议关注温区控温精度与真空泵组的维护周期。
选型结论与延伸
回到最初的问题,台式氮气回流焊制程哪家好没有统一答案,但判断逻辑是清晰的:氧含量、温度均匀性、真空或甲酸能力三项达标,再结合打样数据验证,方向就不会错。想进一步了解真空共晶与甲酸炉的工艺细节,可查阅本站真空封装设备与工艺参数相关栏目,或直接联系中科同志获取样件试烧方案。